Interjú Baranyai Kornéllal, a Hybern Energy Hungary Kft. üzemvezetőjével
A Hybern Energy Hungary Gödöllőn, a volt Sony-épületben lítium-vasfoszfát (LiFePO4) alapú akkumulátorok összeszerelését tervezi a Mercedes-Benz számára. Baranyai Kornél üzemvezetőt a leggyakrabban feltett lakossági kérdésekről faggattuk: a gyártás lépéseiről, az alkalmazott többszörös biztonsági ellenőrzésekről, az üzem energia- és vízigényéről, zajszintjéről, valamint a tűzvédelmi és környezetvédelmi intézkedésekről.
Milyen technológiát használ a Hybern Energy?
Cégünk lítium-vasfoszfát (LiFePO4) technológiát használ, ami a ma elérhető egyik legbiztonságosabb lítium-ion alapú megoldás. Mind az összeszerelés során, mind a felhasználók számára kiemelkedő biztonságot garantál. Az akkumulátorcellát nem Gödöllőn, hanem Kínában állítjuk elő, ez a továbbiakban is így marad. Itt csak összeszerelést végeznénk, ráadásul egy akkumulátorcella tömege mindössze 0,65 kilogramm, feszültsége pedig 3,25 V. Az ezekből a cellákból összeállított kész akkumulátorok névleges feszültsége 12 V lesz, ami egy biztonságos, kisfeszültségű (úgynevezett low voltage) akkumulátornak tekinthető.
Hogyan kell elképzelni ezt a terméket a nagy akkumulátorokhoz képest?
A mi termékünk nagyon kicsi. Egy cella 0,65 kilogramm, egy teljes akkumulátor is mindössze 7,36 kilogramm. Hogy érzékeltessem a fizikai kiterjedését: maga a késztermék kisebb, mint egy normál focilabda, a súlya pedig kevesebb, mint egy zsugor ásványvíz tömege.
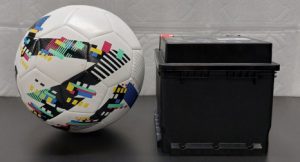
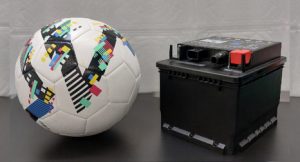
Kizárólag start-stop akkumulátorokat szerelnénk össze Gödöllőn, amelyek nem a jármű teljes meghajtásáért felelnek, hanem klasszikus indítóakkumulátorként működnek. A termékek kettős funkciót látnak el: egyrészt biztosítják a start-stop rendszer működését, másrészt a jármű energiagazdálkodását támogató (system management) akkumulátorként is szolgálnak.
Ha összevetjük az általunk gyártani kívánt terméket más nagyobb gyártókkal, ők például 500–600 kilogrammos akkumulátorokat gyártanak. Egy ACC akkumulátor 520 és 580 kg között is lehet, de a Northvolt terméke is 450 és 550 kg között van valahol, az SK Hungary által szerelt akkupakk pedig 450 és 600 kilogramm között mozog.
Gödöllőn három műszakban, évi 700 000 darabot tervezünk összeszerelni, ami nagyon kis mennyiségnek számít a szektorban: a nagy üzemek kapacitásának 1-3 százaléka. A mi kapacitásunk 0,37 GWh egy évben, ami azt jelenti, hogy ez egy nagyon kis gyár lenne a többi monumentális gyárhoz képest.
Hasonlítsuk össze a Hybern tervezett éves kapacitását néhány híres európai akkumulátorgyár éves gyártási kapacitásával. Vegyük például a híres ACC-t, amely Franciaországban található, és olyan méretű gyár, hogy két község, Billy-Berclau és Douvrin közigazgatási területéhez is tartozik. Ennek a gigagyárnak az éves kapacitása 13 GWh/év, amihez képest a mi tervezett kapacitásunk mindössze 2,8%.
Vagy nézzük meg az SK Hungary éves 47,5 GWh kapacitását: ehhez képest is a Hybern 0,37 GWh éves kapacitása csak 0,78%. De a svédországi Skellefteå városában található Northvolt cég 16 GWh-jához képest is csak 2,3% éves kapacitással tervezünk. Végül nézzük meg a Németországban, Berlinben található Tesla-gigagyárat is, amit talán mindenki ismer: a Tesla éves kapacitása 18 GWh, aminek a Hybern tervezett kapacitása csupán a 2%-a.
Hogyan zajlik a termékek összeszerelése?
A cellákat még Kínában bemérik és ellenőrzik, úgynevezett OCV (Open-Circuit Voltage) tesztekkel. A gödöllői raktárba érkezve pedig rögtön újabb áruellenőrzés és -mérés történne. Maga az összeszerelés a Hybern gyártósorán európai viszonylatban is kiemelkedően magas biztonsági és minőségbiztosítási szinten zajlik; minden lépés ellenőrzött, dokumentált és többszörösen visszaellenőrzött, hogy a végtermék 100 százalékban biztonságos legyen.
Hogyan kezdődik az összeszerelési folyamat?
Először is el kell mondanom, hogy az akkumulátorcellák 30%-os vagy kevesebb kapacitáson kerülnek ideszállításra Kínából, és ezen a kapacitáson is tároljuk őket, amíg fel nem kerülnek a gyártósorra.
A folyamat a raktározási részen kezdődik, ahol teljes ellenőrzésen esik át minden bejövő termék. Ezután a termelési sor következik. Köszönhetően annak, hogy minden cellát szkennerrel, egyedi QR-kóddal azonosítunk, másodpercre pontosan követhető a cella útja és bármikor kinyerhető minden adata. A cellafelhelyezés ma operátori feladat, a jövőben robotkar végzi. A sor automatikusan ellenőrzi a cellák vastagságát, ellenállását és feszültségét, majd az OCV4 teszt újra megméri a belső értékeket. Alig két méter megtétele után a cella már öt ellenőrzésen esett át – a Hybern szándékosan több ellenőrzést alkalmaz a maximális biztonságért. Ezután következik az egyórás, számítógépvezérelt feltöltés 100 százalékos állapotra. A folyamat során a rendszer századmásodpercenként gyűjt adatot, majd újabb OCV-tesztet futtat le.
Mi történik ezután a cellákkal?
A cellák ezután egy hatpályás válogatóba kerülnek: öt pálya öt feszültségtartományt jelöl. Egy végtermékbe nyolc, azonos feszültségtartományba tartozó cella kerül, hogy a belső feszültség és hőmérséklet egyensúlya tökéletes legyen. A cellák felületét plazmatisztítás után szeparátorszivaccsal látják el (pozícióját kamerarendszer ellenőrzi), majd egy újabb állomáson a sor egy modullá préseli a nyolc cellát.
A robotkar felhelyezi az oldal-, elő- és hátlapokat, ezt követi a hegesztés, mégpedig teljesen zárt rendszerben, elszívással, tűz- és robbanásveszélyt nem jelentő argon (inert) gázzal, környezeti terhelés nélkül. Ez jelentős különbség a hagyományos nyitott hegesztőüzemekkel szemben. A modul alumínium oldallapjába egyedi QR-kód kerül, egy tesztállomás pedig mind a négy oldalon ellenőrzi a hegesztések magasságát, hosszát és minőségét, és fényképet készít a cellapólusokról.
Miután többszörösen ellenőriztük a belső feszültséget, illetve a hőmérsékletet, a belső és szigetelési ellenállást és még számos belső értéket, valamint a hegesztés minőségét, és felhelyeztük a zárlatot megakadályozó szigetelő védőlapot, a modult kétkomponensű ragasztóval a műanyag házba (housing) rögzítjük, majd a felső és alsó burkolatot szintén zárt rendszerben hegesztjük össze. Az operátor ezután rögzíti a kimeneti pólusokat és felhelyezi a védőkupakokat, majd a modul légtömörségi (vákuum-) teszten esik át. Egyórás pihentetés és számos teszt után géppel felcímkézzük a terméket, és a pozitív sarura védőkupakot helyezünk a rövidzárlat ellen. Tehát az összeszerelés számtalan tesztelési lépést tartalmaz. Minden körülmények között a hibátlan és biztonságos munkavégzésre törekszünk: minden egyes terméken legalább 60 tesztet futtatunk le.
Mely pontokon van emberi, fizikai érintkezés az anyagokkal?
Az első fizikai érintkezés a raktárrészen történik: belső szabályzatunk szerint minden terméket kézzel csomagolunk ki és szemrevételezéssel ellenőrzünk, majd a bejövő áruellenőrzésen műszeres minőségellenőrzés következik. Minden egyes darabot pontosan bemérünk. Ezután mindent visszacsomagolunk, hogy a raktári várakozás alatt ne érje a termékeket por vagy napfény, és megőrizzük a beérkező állapotukat. Az előkészítő helyiségben az operátorok kézzel csomagolják ki az adott napi mennyiséget, és a megfelelő gépekhez szállítják. Az összeszerelés során még néhány alkatrész ellenőrzésekor vagy telepítésekor van szükség munkatársaink kézi közreműködésére.
Mekkora lenne az üzem energia- és vízigénye?
Éves szinten a cégünk 0,98 GWh áramot használna fel. Összehasonlításként: a németországi berlini Tesla évi 1000 GWh-t, a Svédországban található Northvolt pedig 800 GWh-t fogyaszt évente, míg a Franciaországban található ACC éves energiaigénye nagyjából 480 GWh.
A folyamatainkhoz nem használunk vizet, technológiai vízigényünk tehát egyáltalán nincs, kizárólag kommunális szennyvíz keletkezik üzemünkben, amely szinte elenyésző a jelenlegi létszámnál, de a jövőben sem lesz túl számottevő a három műszakban összesen 100 dolgozóval.
Mekkora az üzem zajszintje?
Öt kültéri berendezést tervezünk használni: két hőszivattyút és három légkezelő egységet. Egyik sem jelentene érdemi terhelést a környezetre – zajszintjük jóval a jogszabályi 85 decibeles (dB-s) határérték alatt marad (ez az a szint, ahol a hallásvédő már kötelező lenne). A két hőszivattyú zajkibocsátása elenyésző, mindkettő zajcsökkentett kivitelben készült. Nem véletlenül lettek ezek a gépek választva. Direkt azért, hogy minél jobban óvjuk környezetünk zajterhelését is. Tíz méter távolságban – ami még bőven a gyár területén belül van – a berendezések együttes zajszintje mindössze kb. 53 dB, ami alig érzékelhető.
Van egy tartalék dízelgenerátorunk, amely kizárólag teljes áramszünet esetén, tartalék áramforrásként működne, épp csak addig, amíg a termelési sort és a gépeket biztonságosan leállítjuk – a termelés nem generátorról üzemel. Összességében a kültéri egységek és a tartalék generátor zajkibocsátása nem jelent környezeti terhelést, és nem érinti a helyi lakosságot.
Milyen biztonsági intézkedéseket alkalmaznak az épületben?
Az épületben korszerű, komplex biztonsági rendszert tervezünk, amely a tűzvédelemre, a haváriaesemények kezelésére és a biztonságos üzemeltetésre fókuszál. A tűzvédelmi rendszerek közé tartoznak a különböző tűzoltó készülékek (köztük lítium-ion tüzek oltására alkalmas eszközök), a belső fali tűzcsaphálózat, az automatikus tűzjelző és hibát jelző rendszer, a füst- és hőérzékelők, a biztonsági és vészvilágítás, a kijáratjelzők, a pánikzáras vészkijáratok, a tűzgátló lezárások (ajtók, kapuk, függönyök), a füst- és hőelvezetés, valamint a sprinkler rendszer és a tűzivíz-tároló.
A LiFePO4-technológia stabilabb és kevésbé gyúlékony, így csökkenti a túlmelegedés és a tűz kockázatát. A veszélyesebb műveletek – például a töltés és egyes tesztek – pedig külön, tűzszakaszokkal leválasztott területeken zajlanak, megakadályozva a tűz továbbterjedését. A létesítmény a rendkívüli eseményekre is felkészült: túlmelegedés esetén speciális beavatkozás (pl. homokkal való lefedés úgynevezett sandboxokban), kiömléseknél azonnali felitatás, a veszélyes anyagok zárt tárolása, a csapadékvíz kezelése olaj- és iszapfogókkal.
Működési szinten csak képzett munkavállalók dolgozhatnak, rendszeres a karbantartás és az ellenőrzés, minden munkatársunk munka- és tűzvédelmi oktatást kap, az összeszerelő csarnok pedig funkcionális zónákra tagolt a kockázatok csökkentése érdekében.
Mit és hol fognak tárolni pontosan? Lesz ezek között veszélyes anyag?
Az üzemben három raktárcsarnokot tervezünk kialakítani. Az egyikben kizárólag a termeléshez szükséges alapanyagokat tároljuk (az akkumulátorcella kivételével), a másik kettőben a Mercedes-Benz számára gyártott késztermékeket, egy külön helyiség pedig a cellák tárolására szolgál. Kialakítunk egy ESD-védett (elektrosztatikus kisülés elleni) tárolót is az FPC- és BMS-alkatrészeknek, valamint külön helyiséget a kétkomponensű ragasztónak, de ezt egyelőre nem is tároljuk a telephelyen.
Nem használunk különösen szigorú, nagy kockázatú tárolást igénylő veszélyes anyagot. Kis mennyiségben (jelenleg kb. 6 liter) denaturált szeszt tartunk készleten. Ezt a gépeket tisztítására fogjuk használni és a jogszabály szerint minősített, tűzálló veszélyesanyag-tároló szekrényben tartjuk. A hegesztéshez használt argon- és nitrogéngázt egy jelenleg tervezés alatt álló, a biztonsági és tűzvédelmi előírásoknak megfelelő kültéri palacktárolóban helyezzük el.
A sokat emlegetett kétkomponensű ragasztó több éves fejlesztés eredménye. Két komponensét (A és B) hűvös, jól szellőző raktárban, minden gyújtó- és hőforrástól távol, közvetlen napfénytől és csapadéktól védve, zárt, feliratozott eredeti csomagolásban tervezzük tárolni, folyamatosan ellenőrizve a csomagolás épségét. Gondoskodunk arról, hogy ne kerüljenek savak, erős oxidálószerek vagy más nem kompatibilis anyagok mellé, biztosítjuk a vészhelyzeti felszerelést (felitató anyagok, védőkesztyű, védőruha, szem- és légzésvédelem), és zártan, illetéktelenektől elzárva tároljuk. A keletkező hulladékot a törvényi előírások szerint külső, erre szakosodott céggel szállíttatjuk el.
Hogyan fogják védeni az üzem környezetének levegőjét?
Szándékosan zárt rendszerű megoldásokat alakítunk ki, hogy ne legyen kibocsátásunk a levegőbe: a hőcserélő gépeink teljesen zártak, és a három kültéri légkezelő berendezés sem jelent szennyezőforrást.
Hogyan védenék a talajvizet és a vízbázist, és mi történne, ha mégis havária alakulna ki?
Mivel a termelés során egyáltalán nem használunk vizet, a terület vízbázisa semmilyen módon nem kerül veszélybe. Egy esetleges havária helyzetre pedig a legmodernebb módon készülünk: olyan vízvisszatartó rendszert terveztünk meg, amely teljes mértékben meggátolja, hogy a beindult oltórendszerből kifolyt szennyezett oltóvíz a szabadba jusson. Ahol a fal és az aljzat találkozik, fixen telepített vízvisszatartás lesz; a gyorskapukhoz és ajtókhoz automata kapukat építünk, amelyek a tűzjelző jelzésére azonnal lezárnak.
Emellett már gyűjtjük a megfelelő szakmai tudással, tapasztalattal és engedéllyel rendelkező cégek árajánlatait, és készenléti szerződést kötünk egy vagy több partnerrel, akik azonnal tartályjárművet biztosítanak a szennyezett víz kiszivattyúzásához és elszállításához; folyamatban van az egyeztetés a szennyezett terület helyreállítására alkalmas cégekkel is. Ebből is jól látszik, hogy a Hybern mindent megtesz a környezet megóvásáért. Számunkra ez nem pénzkérdés.
Mit tesznek a tűz és a robbanás megelőzése érdekében?
Minden munkatársunk megfelelő tűzvédelmi oktatást kap, például a Li-ion porral oltó használatáról is. A legjobb védelmi tervünk a nagyon magas szintre fejlesztett megelőzés: ide tartoznak az 1,65 millió euróból kiépített sprinkler- és tűzjelző rendszerek, a tervezett oltóvíz-visszatartó rendszer és a homokboxok. Utóbbiba egy esetleges kigyulladás esetén a cella vagy a késztermék behelyezhető, a box automatikusan homokot szór rá, majd magától lezáródik; a termék az elszállításig biztonságosan bent hagyható. Lesz akkora sandboxunk is, amelybe egy teljes raklapnyi, azaz 48 darab késztermék belefér.
Amennyiben szükséges, egy hőkamerarendszer kiépítését is tudja vállalni a cégünk. Ez úgy működne, hogy napi 0–24 órás monitorozással ellenőriznénk a raktárban tárolt cellák és akkumulátorok belső hőmérsékletét, hiszen a hőmérséklet emelkedése a probléma legelső jele. Így azonnal reagálhatunk és megelőzhetjük a haváriát. Több ilyen megelőző gyakorlatot vezetünk be, hogy 100 százalékban biztonságos gyárként működjünk.
Hogyan tervezik megvédeni a szomszédban működő közkonyhát?
A szomszédunkban a Kalória Gödöllői Nonprofit Kft. működik. A közétkeztetés védelmét teljes szeparációval biztosítjuk: a Kalória minden értelemben el van különítve tőlünk – önálló levegőtisztító rendszert, különálló légkezelő gépeket és saját tűzjelzőt használ. Ha náluk megszólal a tűzjelző, az nálunk is jelez, és azonnal reagálunk – és ez fordítva is igaz. Tehát egy teljesen leválasztott, minden értelemben különállóan működő intézményről van szó.
Hogyan tervezik megvédeni az üzemhez legközelebb élő gödöllői lakosokat?
Itt is ugyanazt a magas szintre fejlesztett védelmi, megelőzési rendszert említem: a tűzvédelmi oktatásban részesült munkatársakat, az 1,65 millió euróból kiépített sprinkler- és tűzjelző rendszert, a tervezett oltóvíz-visszatartást, a homokboxokat és a raktár napi 0–24 órás hőkamerás hőmérséklet-monitorozását. Ezekkel a megelőző gyakorlatokkal biztosítjuk, hogy a haváriahelyzet ki se alakulhasson, és 100 százalékban biztonságos gyárként működjünk.
Milyen előnyökkel járna Gödöllő számára a beruházás?
A beruházás 100 új munkahelyet teremtene Gödöllőnek, munkatársaink 95 százaléka magyar lenne. Eddig már több mint 500 jelentkezés történt cégünkhöz, és már jelenleg is több helyi munkavállalónk van. Ebből is jól látszik, hogy sokan számítanak az üzem elindulására. Fontosnak tartjuk a város jövője és fejlődése szempontjából azt is, hogy terveink szerint – amennyiben üzemünk teljes kapacitáson tud működni – évente mintegy 800 millió forint helyi adót fizetünk majd be a város kasszájába. Emellett minden lépésünkkel a magyar gazdaságot igyekszünk támogatni: a volt Sony-épület felújításakor a lehetőségekhez mérten mindig magyar vállalkozókkal dolgoztunk – a tűzgátló falak kivitelezésénél, a festési munkáknál és a teljes épület gyantapadlójának kiépítésénél is.
